地元を知ろう。仕事を知ろう。高校生のための東三河企業情報サイト
大羽精研株式会社
会社プロフィール
高精度&提案型の超精密研削加工メーカー
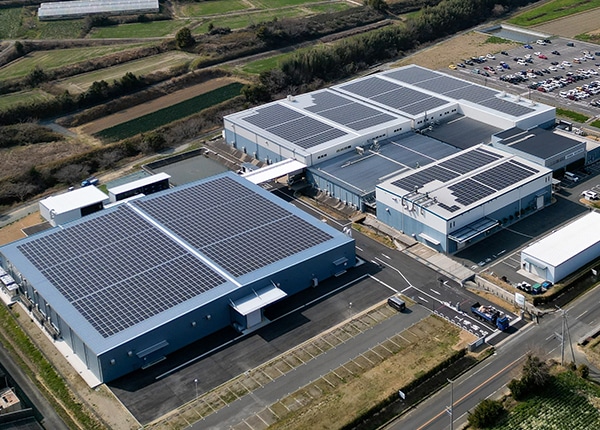
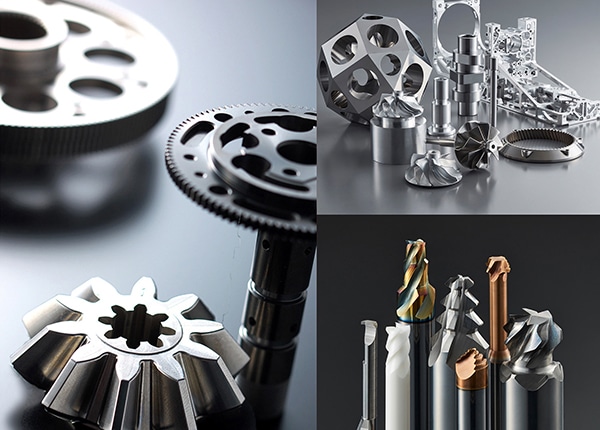
広大な敷地を有する本社・工場。太陽光発電も行いSDGsへも積極的に取り組んでいますスマートフォンなどの基板実装に使われる産業用ロボット「チップマウンター」の吸着ノズルにおいて、世界トップクラスのシェアを誇る超精密部品切削・研削加工のリーディングカンパニーです。長年培ってきた技術とノウハウ、設備を駆使してあらゆるニーズに応えています。
広大な敷地を有する工場は、豊橋市南部、国道23号豊橋東バイパス・七根インターチェンジにほど近い寺沢町に位置しています。工場には食堂も完備しており、毎日、日替わり4種のランチが楽しめます。さらに敷地の拡張を続けており、2022(令和4)年12月には、本社敷地内南側に、新工場が完成しました!
事業内容
世界トップクラスのシェアで産業を支える
各種産業用ロボット部品・自動車部品・産業機械部品の切削・研削加工・製造、工程設計。単に加工を施すだけではなく、形状(設計図)から「どういう加工をすればより品質の高い製品を作り上げることが可能なのか」と、製品が完成するまでに必要な加工の種類や工程の設計もしています。
企業情報
- 社名
- 大羽精研株式会社
(おおばせいけん)
- 業種
- メーカー(機械、電気電子)
- 住所
- 愛知県豊橋市寺沢町字深沢170
- 交通機関
- JR東海道本線「二川駅」から車で約10分
- TEL
- 0532-21-3121
- FAX
- 0532-21-3165
- 創業
- 1973(昭和48)年4月
- 設立
- 1976(昭和51)年8月
- 資本金
- 3,000万円
- 代表者
- 代表取締役社長/若林謙一
- 事業内容
- 産業用ロボット部品、自動車部品、医療機器部品などの製造
- 従業員数
- 422人(うち正社員275人)
- 売上高
- 86億円(2025年3月期)
- 事業所・支社・支店
- 本社・本社工場=豊橋市寺沢町字深沢170
沿革
- 1973(昭和48)年04月
- 愛知県蒲郡市三谷町で創業、機械工具研磨を行う
- 1976(昭和51)年08月
- 愛知県豊橋市西高師町に移転、自動車部品加工を開始
- 1982(昭和57)年08月
- 豊橋市高塚町へ移転
- 1989(平成元)年04月
- 半導体関連事業へ進出
- 1999(平成11)年09月
- ISO9001認証取得
- 2000(平成12)年04月
- 豊橋市寺沢町へ移転
- 2006(平成18)年04月
- 工場を拡張(第1期)
- 2013(平成25)年04月
- アルコニックス資本参加、アルコニックスグループとなる
- 2018(平成30)年02月
- 工場を拡張(第2期)
- 2021(令和03)年04月
- ISO13485(医療)認証取得
- 〃 12月
- ISO14001(環境)認証取得
- 2022(令和04)年12月
- 工場を拡張(第3期)
トップインタビュー
社員とともに「できない」を「できる」に変える!
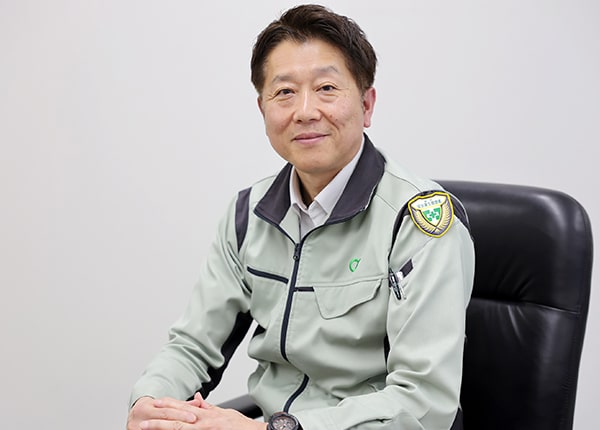
大羽精研株式会社 代表取締役社長 若林謙一当社は「超精密加工」と言われる高精度・高品質でミクロンオーダーの金属部品加工を得意としています。工程設計から切削加工、研削加工、組立・検査における全工程を網羅した一貫生産体制が可能です。
スマートフォンや自動車などに使われている「半導体」は、現代の生活に欠かせない電子機器の中心的な存在です。私たちは、その半導体をプリント基板に取り付けるロボットの“心臓部”ともいえる、とても重要な部品を作っています。
これらの部品は、世界でもトップレベルの企業に届けられていて、日本のモノづくりが世界の技術を支える一翼を担っています。普段の生活ではなかなか目にすることはありませんが、実は世界の最先端を支える、すごく誇りを持てる仕事なのです。
大切にしていることは3つの「C」です。1つめは「Communication(コミュニケーション)」。先輩・後輩お互いの考えや思いをきちんと伝え合い、助け合いながら成長すること。2つめは「Challenge(チャレンジ)」。大羽精研にはもともと挑戦する文化があり、新しいことにも前向きにやってみることです。失敗を恐れず、目標を達成するために全力を尽くす姿勢を大切にしています。3つめは「Change(チェンジ)」。チャレンジの中に変化があります。時代の変化に合わせて自分たちも成長しより良い会社を皆で創っていく。そういう社員の自主性ややる気を大切にしたいという思いです。社員が主体的に意見を出し、ものづくりへの熱い思いと技術に誇りを持ち、変化を恐れず挑戦できる風土を大切にしていきたいです。
一人一人の力を最大化し、会社として成長していく。会社を自分たちで変えていく。そんな思いを共有しながら、「ものづくりに真剣で、だけど雰囲気はいつも笑顔」、「できない」を「できる!」に変える大羽精研を社員とともに一緒につくっていきたいです。
先輩にインタビュー
空調が効いていて、1年中快適できれいな職場環境です!
 Y・Iさん
- 部署
- 検査係
- 入社年月日
- 2024年4月
- 出身校
- 私立桜丘高校
- 趣味
- 犬猫と遊ぶこと
- 主な仕事
- 検査
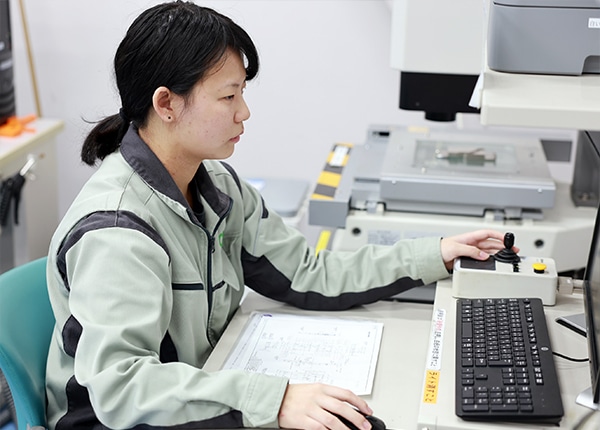
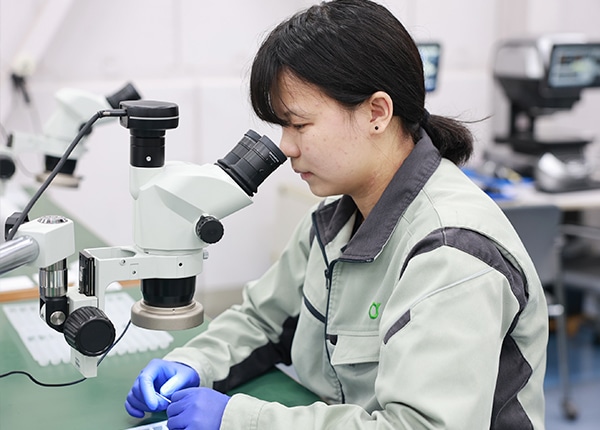
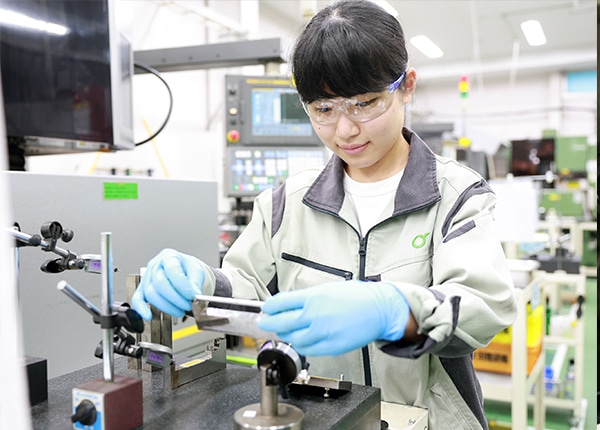
検査係として、社内製造現場でつくられた製品の工程間検査と最終検査、協力工場で製造された製品の受け入れ検査をしています。
主に、スマートフォンのカメラに使われる部品で、寸法測定や傷などの外観チェックを行い、1日に約3,000〜4,000個の部品を検査しています。小さいものは10ミリ未満で、自分が想像していた以上に細かい作業があり驚きました。
入社当初は1時間に100個ぐらいしか検査できませんでしたが、今はだいぶ作業効率も上がり、1時間に1000個以上できるようになりました。
A毎日同じ製品ではなく、1日の中でも複数の製品を扱うため、メリハリのある職場で良かったと思います。
精密規格部品なので、難しい仕事を覚えることも多いですが、その分やりがいもあります。
A高校の先輩や先生の話を聞いて、大羽精研の工場見学に参加しました。
その際、工場内がとてもきれいで、空調が効いていて、快適で働きやすそうな環境だと感じて入社を決めました。
Aまだ使用したことのない検査設備がたくさんあります。
それらの使い方や、図面の見方、新たな測定技術を身に付けて早く一人前になることが目標です。
A若い人や女性が多く、コミュニケーションが取りやすい会社です。
また、福利厚生もしっかりしていて、ボウリング大会などのイベントも開催されています。
A入社時は何も知らない状態でも大丈夫!仕事に必要なことは入社後の研修で先輩方から丁寧に教えてもらえます。
入社前はいろいろ不安になるかもしれませんが、しっかりした研修制度があるので心配しなくて大丈夫と伝えたいです。
学生時代には、今後自分がやりたいことを見つけておくことが大切だと思います。
タイムスケジュール
- 07:55出社
- 08:00ラジオ体操・朝礼
- 08:10外観検査、寸法検査
- 10:00休憩
- 10:06作業再開、外観検査、寸法検査
- 12:00昼休み
- 12:55作業再開、外観検査、寸法検査
- 15:00休憩
- 15:06作業再開、寸法検査
- 17:00終了、退社
※扱う製品は毎回違います。残業はほとんどありません
アクティブな上司や先輩のおかげで楽しい思い出が増えています!
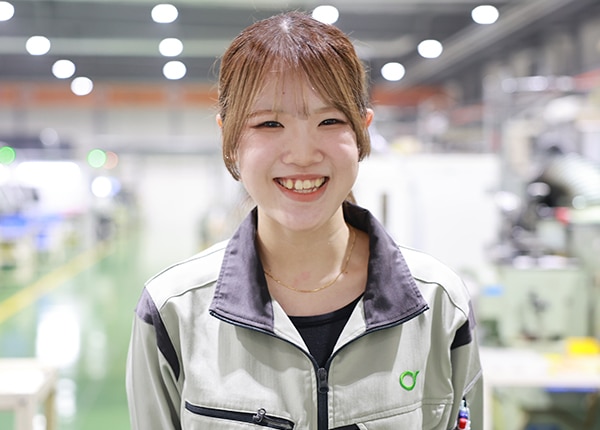 M・Yさん
- 部署
- 第2量産係
- 入社年月日
- 2024年4月
- 出身校
- 愛知県立豊橋商業高校
- 趣味
- 動画鑑賞
- 主な仕事
- 円筒切削加工
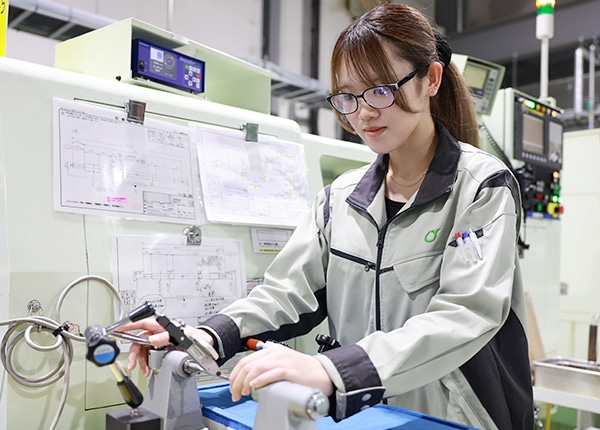
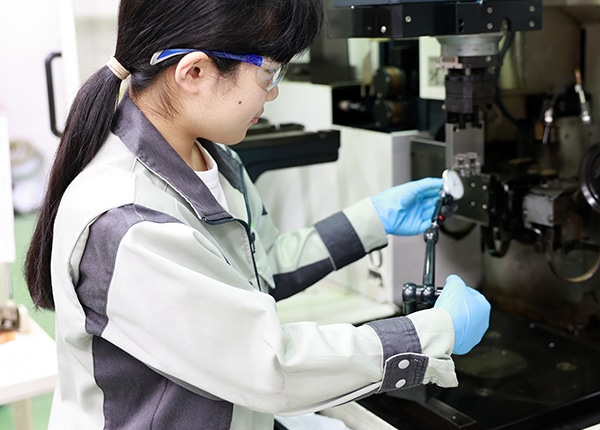
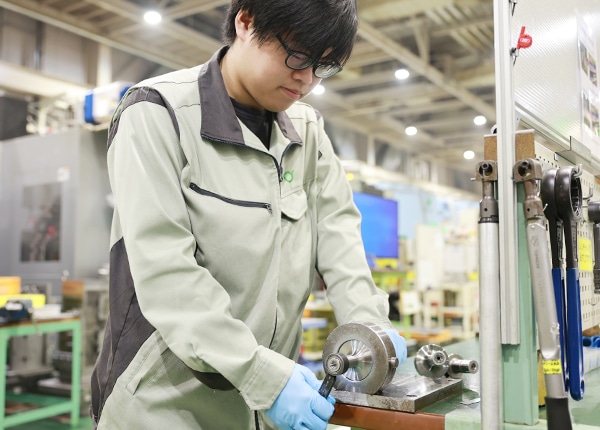
円筒研削盤でギヤやブッシュの研削加工をしています。
また、センタレス研削盤でシリンジを製造しています。
研削は、回転する砥石で表面を少しずつ削るので、大きな形状変化はありませんが、とても精度が高い加工ができることが特徴だと思います。精度が高い分、公差が厳しいので難易度も高いですが、その分やりがいもあります。表面がピカピカに磨かれた製品を見ると達成感あります。
加工中は常に機械の状態に注意を払い、わずかな変化にも対応できるようにしています。加工をしているうちに数値がずれてしまい、補正が必要になるので、こまめに寸法を測り確認しています。
A工場現場で一番必要な測定について学べました。
1分に1回は測定をするぐらい測定が重要なので、正しい補正方法を学んで補正を入れたり、良品かどうかをチェックしています。測定方法を間違えたり、見落としたりするとたくさんの不良を出してしまうので一つひとつ丁寧に見ることの重要性を学びました。
Aもともと製造業に興味があり、家から近い大羽精研を自分で調べたところ、女性も現場で活躍でき、設備が整い環境がいいことを知り入社を決めました。
実際に入社してみたら、想像していた以上に工場内がキレイで空調もしっかり効いているので1年中快適に過ごせます。それと、本当に若い女性社員が多くて良かったです>。
A多くの製品を効率よく加工できたとき、自分の成長と仕事へのやりがいを感じています。
今後の目標は、センターレス研削盤のプログラミングを自分で完全に理解し、1人で全ての工程を管理できるようになることです。
A職場の先輩や上司がとても優しく親切で、話しやすいです。
自分の父親と同じくらい年齢が離れている人たちもみんなフレンドリーでとてもアクティブ!年齢や部署を超えた交流が盛んで、バーベキューやキャンプ、旅行などさまざまなイベントを計画し誘ってくれるので、楽しい思い出が増えてとてもうれしいです。
仕事の場では、分かりやすく教えてくれるだけでなく、それをすぐに実践させてもらっています。
知識のインプットと実践のアウトプットができているので、早く仕事を覚えられると実感しています。
A商業高校出身で現場に配属された自分の経験からですが、意外と自分に合う仕事や作業があるかもしれません。
入社後いろいろなことを学び、入社1年でひとりで機械を操作できるぐらいまで成長できるので、専門外の分野にも興味を持ってもいいかもしれません。
タイムスケジュール
- 08:00出社
- 08:05ラジオ体操、朝礼
- 08:10機械の立ち上げ、使用前点検
- 08:30加工開始
- 10:00QC活動
- 12:00昼休み
- 12:55作業再開
- 15:00休憩
- 16:40清掃
- 17:00終了、退社
※受注が多いときには1時間程度残業することもあります
主体的に考えながら作業を行うことを心がけています!
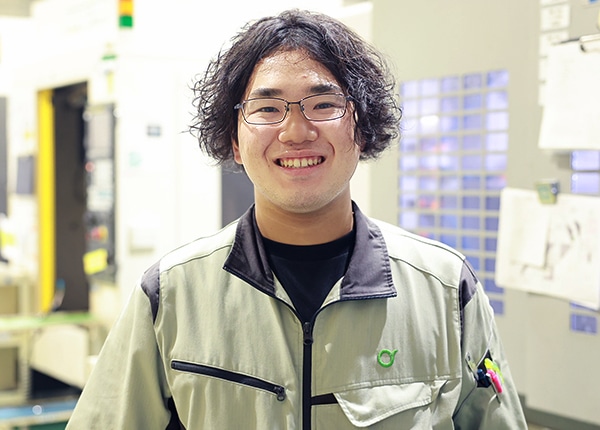 Y・Yさん
- 部署
- 第2MC係
- 入社年月日
- 2024年4月
- 出身校
- 愛知県立豊橋工科高校
- 趣味
- ゲーム、アニメ、漫画、一人カラオケ
- 主な仕事
- 五面加工機を使った機械加工
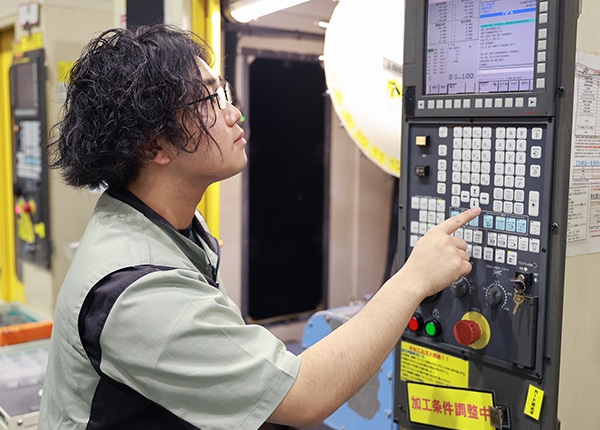
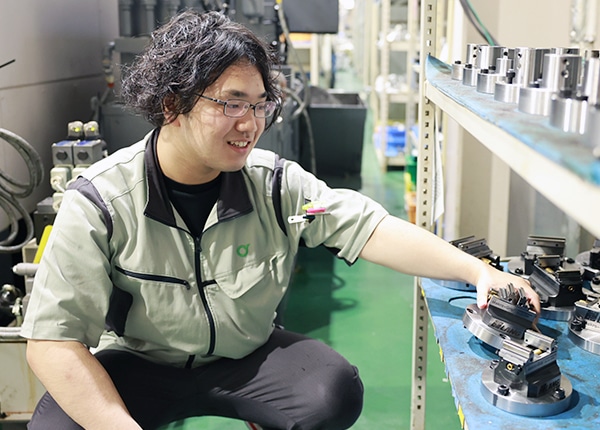
第2マシニング係として五面加工機を使用して、材料から製品を削り出す加工作業を中心に、治具の取り付けやプログラミングなど、加工を行うための段取り作業を行っています。
主にリピート製品の加工を任されています。
金属を削る様子を見られるのはうれしいですし、鉄のかたまりが製品に形づくられ、変化していく様子もとてもおもしろいと感じています
A困ったことがあれば先輩たちが教えてくれとても働きやすい環境で良かったです。
単に後ろで見ているだけでなく、実際の作業を体験させてくれます。
また、今どんな作業をしているのかと、作業の意図や目的についても細かく説明してくれるので理解が深まりました。
学んだことは、五面加工機の複雑な操作方法や、プログラミング。
最初は工具や治具の取り付け、準備などの作業がうまくいきませんでしたが、上司や先輩方のアドバイスを実践していくうちにできるようになりました。
A求人票の機械加工の部分に興味を持ったからです。
元々機械科だったので、マシニング加工に関心がありました。
そこから自分で調べていくうちにさらに興味が深まり企業訪問をしました。
見学の際にいろいろな種類の金属加工があることと、快適な職場環境と社内の雰囲気の良さに魅力を感じ、入社を決めました。
A治具をおさえるためのネジを締める時に、力の単位を間違えて1000倍の力で締めてしまい、治具のパーツを曲げて壊してしまいました。
上司には怒られはしませんでしたが「間違えることは仕方がないけれど、アレッと思った時は一度立ち止まって上司か先輩にちゃんと聞こうね」とアドバイスをもらいました。
それ以来、少しでもおかしいと思ったときにはこまめにきくようになりました。
ただ安易に先輩に聞くのではなく、常に主体的に考えながら作業を行うことを心がけています。
Aプログラムをうまく作れるようになることです。
まだまだ簡単なプログラムでも苦戦したり、既存のプログラムから少し寸法を変える程度の設定でも手間取ったりしてしまうことも多いので、これからもっと経験を積み、先輩や上司からも教えてもらいながら、CAMなどいろいろな機械を駆使してよりうまく、より早くプログラムを作成できるように頑張りたいです。
A学生のうちから、わからないことがあれば誰かに相談する癖をつけておくことが大切です。
初めての作業はわからないことばかりなのも当然なので、臆せず自分から積極的に質問できるように訓練しておきましょう。ただし、ただ聞くだけでなく、自分で考えて行動することも重要です。
タイムスケジュール
- 08:00出社・朝礼
- 08:30材料の削り出し
- 10:06休憩
- 10:12作業再開、初品検査
- 12:00昼休み
- 12:55作業再開、検査、考えた補正の入力
- 13:10補正入力後の寸法確認(13:40 上長の承認をもらう)
- 14:00量産開始
- 15:06休憩
- 15:12作業再開、工具交換、工具交換後の検査
- 16:00明日の段取りの用意
- 17:00終了、退社
先輩たちが親身になって仕事を教えてくれるので安心して働けます!
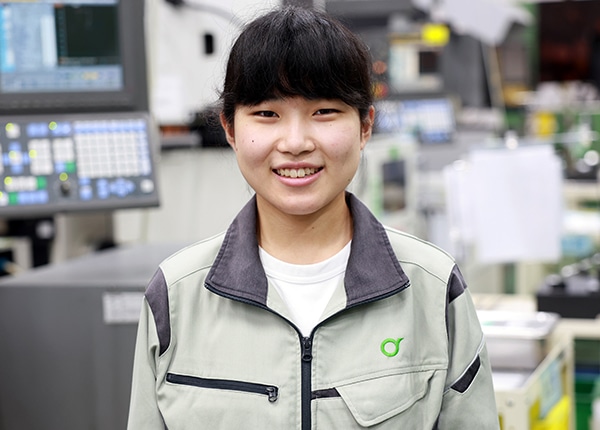 A・Oさん
- 部署
- ワイヤー係
- 入社年月日
- 2024年4月
- 出身校
- 愛知県立豊橋商業高校
- 趣味
- 動画鑑賞
- 主な仕事
- ワイヤー放電加工機を使った加工
ワイヤー放電加工機を使い、高精度が要求されている精密部品の加工・測定を行っています。
手順書に従い、専用治具を機械に設置します。プログラムを機械にいれ、加工した初品の寸法を測定し、必要に応じて補正を行います。
まだ知らないことが多いですが、日々勉強しながら努力しています。高精度な製品で寸法が厳しいため、適正な補正を加えるのが難しいです。
A商業高校出身で加工など何も知識がないまま入社しましたが、入社後の研修で、先輩方が優しく、親身になって仕事を教えてくれたので安心して働くことができ良かったです。自分のペースで作業ができるので、落ち着いて仕事ができています。
上下関係や年齢差を感じることなく、上司もよく話しかけてくれるので毎日楽しく仕事ができています。働きやすい環境で良かったと思っています。
Aもともとコツコツと何かをやることが好きで、ものづくりに携わりたいと考えていたときに、学校で行われた会社説明会で大羽精研のことを知りました。
豊橋商業高校出身の先輩や若い人も多く活躍していることを知り、学校の先生からの推薦もあり入社を決めました。
通勤30分以内で通える距離であることも大きな決め手となりました。
A今の部署でスキルを高めていきたいです。
今はまだ簡単な量産品やプログラムを作ることしかできませんが、先輩たちがやっている単発品の段取りや取り付けをできるようになりたいです。今、仕事の合間にCADの操作方法を習っていますが、いずれはCADを使って複雑なプログラムを作れるようになりたいです。
あとは、先輩たちに比べて時間がかかってしまっている備品の交換を早くできるようになることも大きな目標です。
A明るく穏やかな人が大勢います。若い人や女性も多いので、若手でものびのびと働きやすい環境があると思います。
A早いうちからいろいろな企業を調べておくと、将来やりたいことや目標を見つけやすくなると思います。知識がない分野の仕事でも会社が丁寧に教えてくれるので、入社後たくさん学べば大丈夫です。
タイムスケジュール
- 08:10出社、ラジオ体操、朝礼
- 08:10機械の使用前点検
- 10:06休憩
- 10:12作業再開
- 11:00初品検査
- 11:30加工開始
- 12:00昼休み
- 12:55作業再開
- 13:00補正入力後の寸法確認
- 13:40寸法確認→加工
- 15:06休憩(15:12 作業再開)
- 17:00終了、退社
※納期に間に合わせないといけないときには19時まで残業をすることもあります
自社一貫生産で、高い加工技術を学べます!
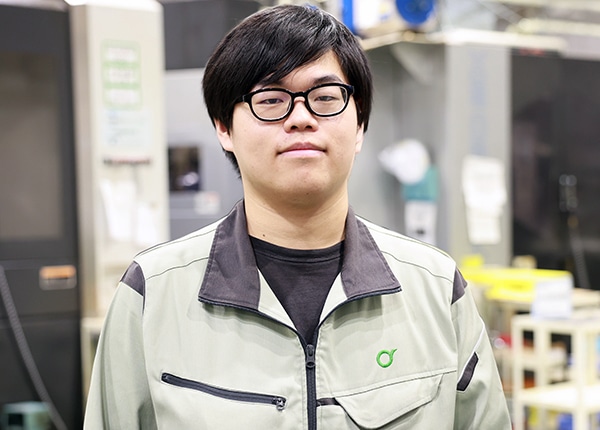 M・Nさん
- 部署
- 第1MC係
- 入社年月日
- 2024年4月
- 出身校
- 愛知県立豊橋工科高校
- 趣味
- ボウリング、音楽鑑賞
- 主な仕事
- 立型マシニングセンタを使った機械加工
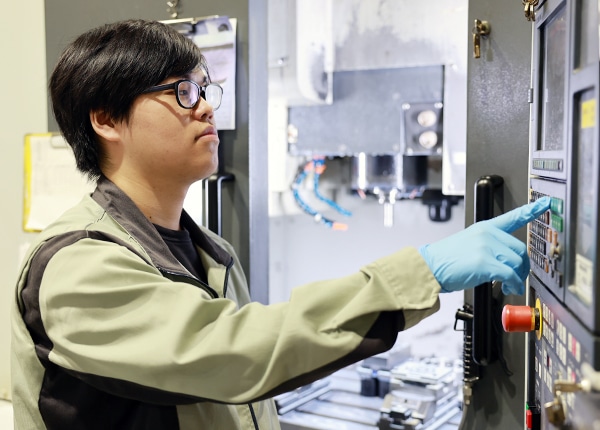
立型マシニングセンタを使用して、ギアやフランジなどの小型精密部品の加工を担当しています。
具体的には、製品図面を見ながらパソコンを使って加工プログラムを作成し、それをパソコン上でシミュレーション。実際の機械に工具を準備し、段取りから製品加工、検査までを繰り返します。
1,000分の1ミリ単位という高精度な加工をしているので、すぐに狙った寸法は出ないのですが、図面寸法公差の中央値が出ると仕事へのおもしろさを感じ、やる気が出ます。
うまくいかないときは、自分なりに加工条件を変えてみて試行錯誤しますが、図面通り作れたときはうれしく感じます。
A先輩方が非常に親切で、困ったときにいつでも気兼ねなく相談できるので良かったです。
分からないことがあっても、叱られることはなく丁寧に教えてもらえ、安心して仕事に取り組めます。また、空調が効いており、働きやすいと感じています。
学んだことはプログラムを使った工作機械の動かし方です。
実際の現場では、機械の種類によっていろいろな加工ができることなど、学校では教わらないような細かいルールや技術があることを知りました。
材質や形状を考慮した加工方法の検討など、加工工程を一貫して学ぶことができます。
A求人票を見て、自宅からもそう遠くなかったことと、難易度の高い機械加工が学べると思い選びました。高校の先生からも「大羽精研は良いよ」と薦められました。
半導体に関わる製品づくりをしているので将来性もあり、安定企業だと感じたことも入社の決め手になりました。
A先輩方のようにミスなく早く段取り作業ができるようになりたいです。
また、今はまだ既成のプログラミングを修正して加工することが多いですが、いずれは新規品のプログラム作成・加工を任せてもらえるようになりたいです。
横型マシニングの段取り作業や自動盤の操作にも挑戦したいと考えています。
A加工から組立、検査まで一貫して自社で行っている会社です。
設備が整っており、加工の基本を一から学べるので、経験がなくても成長できる環境があります。また、困ったことがあっても相談しやすく働きやすいです。
A早いうちからやりたいことを決めておくことが大切です。
また、自ら考え、行動する姿勢を持つことが重要です。
9時に登校している高校生は、いきなり8時出社の会社に勤めると朝がつらいので、就職前に早起きの習慣をつけておくといいと思います。
タイムスケジュール
- 07:55出社
- 08:00ラジオ体操・朝礼
- 08:10加工、検査
- 09:00段取り(資料、工具準備)
- 10:06休憩
- 10:12作業再開、段取り(機械の準備)
- 12:00昼休み
- 12:55作業再開、段取り(初品加工、検査)
- 15:06休憩
- 15:12作業再開、加工
- 16:00夜勤の加工者に取り付け方法(加工方法)の説明(引き継ぎ)
- 17:00終了、退社